


Come usare flussante per microsaldatura
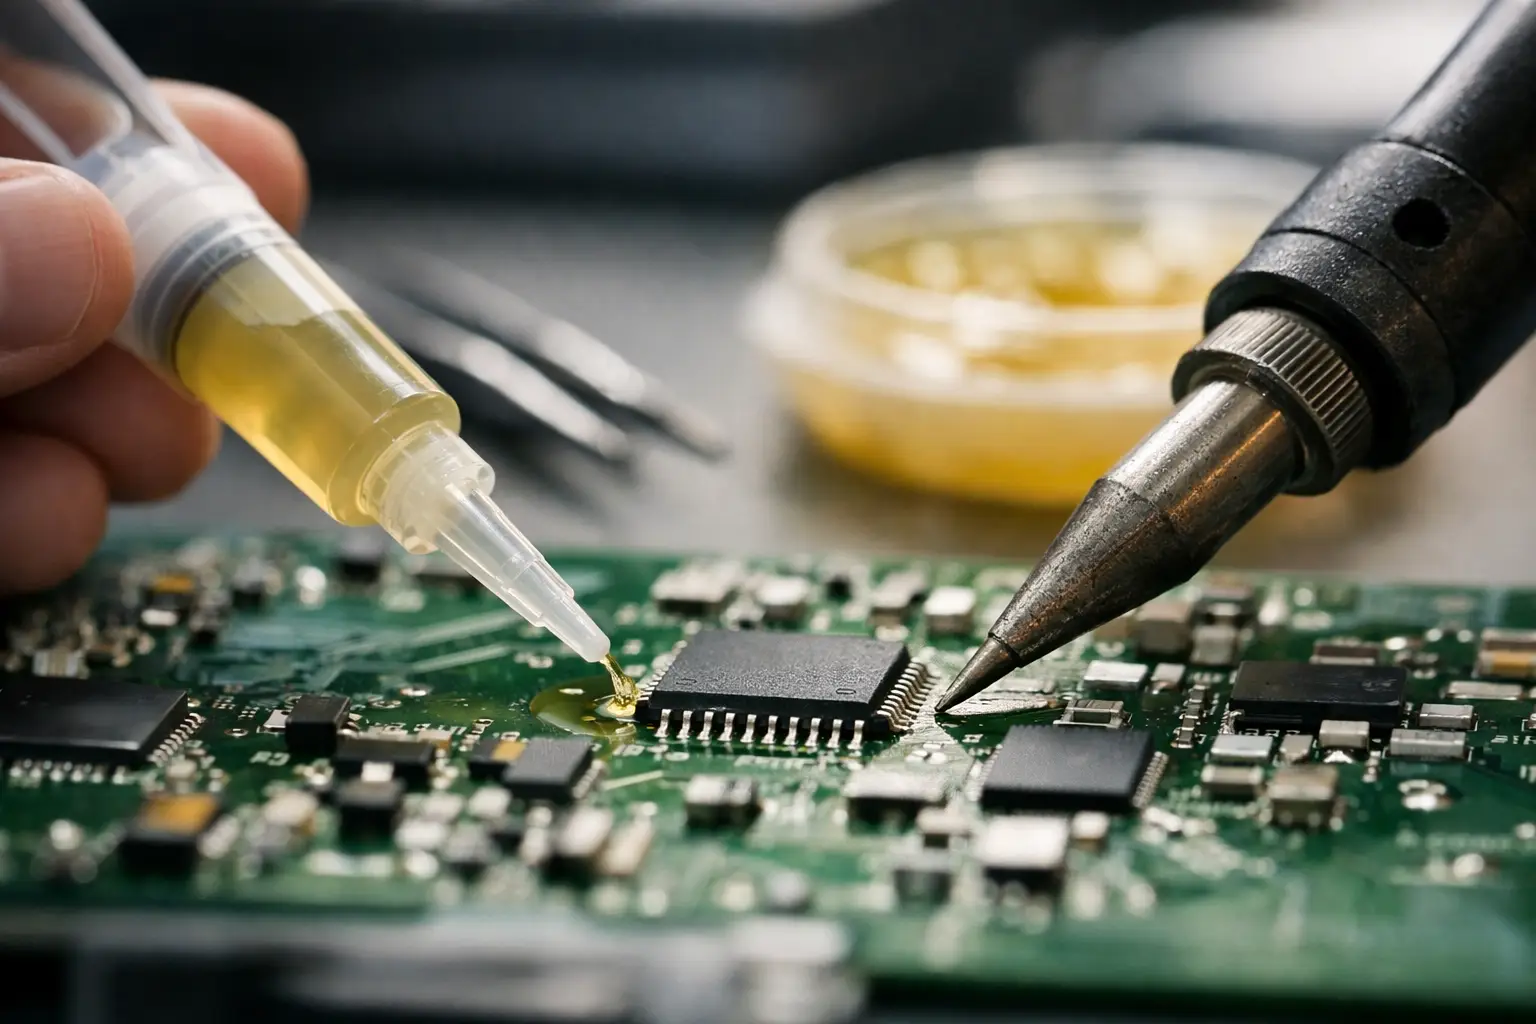
Quando si parla di come usare flussante per microsaldatura, il problema non è capire se serve. Serve quasi sempre. Il vero punto è usarlo nella quantità giusta, nel punto giusto e con la temperatura corretta, perché un flussante scelto bene può aiutare la bagnabilità dello stagno, mentre un eccesso può sporcare l’area, mascherare difetti o peggiorare la visibilità sotto microscopio.
Nelle riparazioni su schede smartphone, iPad o MacBook, il flussante non è un accessorio secondario. È un materiale di consumo che incide direttamente sulla qualità della saldatura, sul controllo termico e sul rischio di ponti tra pad ravvicinati. Per questo conviene trattarlo come uno strumento tecnico, non come un prodotto da applicare "a occhio".
Come usare flussante per microsaldatura senza errori comuni
Il flussante ha tre funzioni pratiche. Riduce l’ossidazione durante il riscaldamento, migliora la scorrevolezza dello stagno e aiuta il trasferimento termico sulla zona di lavoro. In microsaldatura questo significa una cosa molto semplice: la lega fonde e si distribuisce meglio, con meno stress meccanico sul pad e meno necessità di insistere con punta o aria calda.
L’errore più frequente è pensare che più flussante equivalga a più controllo. In realtà, se l’area è satura, lo stagno può muoversi in modo meno prevedibile, i residui aumentano e la pulizia finale diventa più lenta. Su componenti pitch fine, come connettori FPC, IC di ricarica, EEPROM o linee dati, l’eccesso peggiora anche la leggibilità ottica del giunto.
Il secondo errore è usare un solo tipo di flussante per ogni intervento. Non tutte le lavorazioni richiedono la stessa viscosità. Un reballing, la stagnatura di un pad strappato e il riposizionamento di un connettore richiedono comportamenti diversi.
Quale flussante scegliere in base al lavoro
Nella pratica di banco si lavora soprattutto con tre famiglie: gel, liquido e pasta. Il gel è il più usato in microsaldatura perché resta localizzato, non scappa facilmente sotto i componenti e consente un dosaggio più preciso. È indicato per connettori, IC piccoli, jumper, pad di ricarica e ripristini localizzati.
Il flussante liquido è utile quando serve capillarità, ad esempio su aree molto fini o in alcune lavorazioni di rework dove si vuole una distribuzione rapida. Va però gestito con più attenzione, perché può diffondersi oltre la zona interessata. In mani esperte è molto efficace, ma su schede dense non sempre è la scelta più controllabile.
Le formulazioni più dense o in pasta possono funzionare bene in reballing o in alcune fasi di pre-tinning, ma dipende dalla lega, dalla temperatura e dalla manualità. Se il residuo è troppo pesante, la pulizia aumenta e il rischio è coprire eventuali micro-ponti.
Conta anche la chimica del prodotto. Un no-clean è pratico quando si vuole ridurre il post-lavoro, ma non significa che si debba sempre lasciare il residuo in sede. In riparazione board level, soprattutto su dispositivi esposti a umidità o con aree sensibili, la pulizia resta spesso la scelta più professionale.
Quanto flussante usare davvero
La quantità corretta è inferiore a quella che molti applicano all’inizio. Su un singolo pad o su un piccolo gruppo di pin basta un velo sottile e uniforme. Il flussante deve assistere la saldatura, non creare una pozza.
Su un connettore FPC, ad esempio, è sufficiente distribuire una piccola linea di gel lungo i terminali. Su un IC da riposizionare, si può lavorare con una microgoccia sui pad già preparati. Se durante il riscaldamento il prodotto ribolle in eccesso, si espande molto o sporca l’area circostante, in genere ne è stato applicato troppo.
Un buon riferimento operativo è questo: il flussante deve restare visibile, ma non deve coprire completamente il profilo dei pad. Se sotto microscopio vedi solo residuo e non distingui bene la geometria di lavoro, il dosaggio va ridotto.
Preparazione della scheda prima dell’applicazione
Prima di applicare il flussante, la superficie deve essere coerente con l’intervento. Se ci sono residui carbonizzati, stagno ossidato, solder mask danneggiata o contaminazione da colla e polvere, il flussante non risolve il problema. Lo rende solo meno evidente per qualche secondo.
La sequenza corretta è semplice: ispezione, pulizia iniziale, eventuale rimozione dello stagno vecchio, verifica del pad e solo dopo applicazione del flussante. In presenza di pad sollevati o piste fragili, conviene ridurre al minimo le ripassate termiche. Il flussante aiuta, ma non compensa una preparazione errata.
Su schede Apple multilayer o su board con alta densità, questa fase è ancora più importante. Una superficie ben preparata richiede meno calore, meno contatto meccanico e meno correzioni successive.
Tecnica corretta con saldatore e aria calda
Se lavori con punta fine, il flussante va applicato prima della stagnatura o del drag soldering, poi distribuito in modo uniforme. La punta non deve scavare nel pad. Deve trasferire calore e accompagnare la lega. Quando il flussante è corretto, vedi lo stagno raccogliersi e distendersi con più regolarità.
Con aria calda il discorso cambia leggermente. Il flussante non deve bollire in modo aggressivo appena inizi il riscaldamento. Se succede, spesso la temperatura è troppo alta o il getto è troppo diretto. In microsaldatura la stabilità conta più della velocità apparente. Un profilo termico più controllato riduce il rischio di spostare componenti vicini o stressare le resine della board.
Per connettori e piccoli IC, conviene spesso pretrattare i pad con una minima quantità di lega fresca, applicare flussante, posizionare il componente e chiudere il lavoro con calore graduale. Per jumper su linee sottili, invece, il flussante deve restare estremamente localizzato. Se si espande troppo, la gestione del filo diventa meno precisa.
Come usare flussante per microsaldatura su componenti diversi
Su pad singoli o test point, il flussante serve soprattutto a velocizzare la bagnatura. Qui il rischio principale non è il ponte, ma l’eccesso di permanenza termica. Se la lega non prende subito, non aggiungere solo altro calore. Verifica stato del pad, pulizia della punta e qualità della superficie.
Su connettori a passo fine, il flussante aiuta a evitare saldature asciutte e disuniformi. In questo caso è preferibile una viscosità media o medio-alta, che resti sulla fila dei pin. Se usi troppo prodotto, puoi ottenere pin apparentemente saldati ma poco leggibili in ispezione.
Su IC piccoli e medi, soprattutto in rework, il flussante serve anche a favorire l’allineamento durante la rifusione. Non sostituisce il corretto posizionamento iniziale, ma aiuta il componente a sedersi meglio sui pad quando la lega entra in fase liquida.
Nel reballing, invece, la scelta dipende molto dal tipo di stencil, dalla lega e dall’abitudine operativa. Un flussante troppo attivo può rendere il risultato meno pulito. Uno troppo debole può costringere a ripassare la lavorazione. Qui la differenza la fa la ripetibilità del processo, non solo il prodotto.
Residui, pulizia e controllo finale
Anche quando usi un no-clean, il controllo finale non va saltato. I residui possono nascondere micro-ponti, sfere vaganti o bagnature incomplete. Sotto microscopio, una zona pulita si legge meglio e consente una verifica reale del giunto.
La pulizia va fatta senza aggredire il componente appena saldato. Se il pezzo è ancora termicamente instabile, meglio attendere qualche istante. Una pulizia troppo energica su pad delicati, jumper appena fissati o connettori minuti può creare più problemi della saldatura stessa.
Per laboratori e tecnici che lavorano con continuità, conviene standardizzare il processo: stesso tipo di flussante per determinate lavorazioni, stesso dosaggio, stessa procedura di pulizia e stessa ispezione finale. Riduce gli errori e rende più prevedibile il risultato.
Quando il flussante non basta
Se la saldatura continua a non comportarsi bene, il problema può non essere il flussante. Può dipendere da punta usurata, temperatura reale fuori range, stagno di bassa qualità, pad ossidati, massa termica elevata o componente già compromesso. Attribuire tutto al materiale di consumo porta spesso fuori diagnosi.
Lo stesso vale per le schede già riparate più volte. In presenza di piste assottigliate, resina stressata o pad parzialmente mancanti, anche un ottimo flussante ha margine limitato. In questi casi conta di più la preparazione del punto, la scelta del filo jumper corretto e la riduzione dello stress termico.
Per chi acquista attrezzatura e consumabili in modo professionale, ha senso trattare il flussante come parte della procedura, non come un prodotto generico. Un assortimento tecnico coerente tra lega, punte, treccia dissaldante, aria calda e materiale di pulizia incide più del singolo intervento improvvisato. È anche il motivo per cui fornitori specializzati come iPhoneHospital.it risultano utili a chi lavora ogni giorno su board e connettori ad alta densità.
La differenza, alla fine, non la fa il flussante da solo. La fa il modo in cui lo inserisci nel processo: poco, preciso, coerente con il lavoro e verificato sempre sotto ottica. È lì che una microsaldatura smette di essere solo chiusa e diventa davvero affidabile.

Display LCD: COB, COF, COG, FOG — Qual è la differenza?

Come sostituire la batteria degli Airpods?